
Bent u nieuw bij het bedienen van een fiberlasersnijmachine? Vermijd deze 5 veel voorkomende lasersnijfouten die materiaalverspilling veroorzaken, dure lenzen beschadigen en de productie-efficiëntie ruïneren.
Op het eerste gezicht lijkt het bedienen van een moderne CNC-fiberlasersnijmachine ongelooflijk eenvoudig: importeer gewoon het bestand, druk op een knop en kijk hoe de magie gebeurt. Precisieplaatbewerking is echter een zeer technisch proces.
Veel beginners maken kritische bedieningsfouten die leiden tot materiaalverspilling, beschadigde machineonderdelen en ernstige veiligheidsrisico’s. Of u nu een kleine werkplaats of een grootschalige fabriek runt, het vermijden van deze valkuilen voor beginners is van cruciaal belang om de efficiëntie te behouden.
Hier vindt u de top 5 van meest voorkomende lasersnijfouten en hoe u deze kunt oplossen.
1. Materiaaldikte raden in plaats van meten
De fout: vertrouwen op visuele schattingen of leverancierslabels voor de materiaaldikte en direct 'geraden' parameters in het besturingssysteem invoeren.
Het resultaat: onvolledige sneden, zware slakken of extreem ruwe randkwaliteit.
De oplossing:
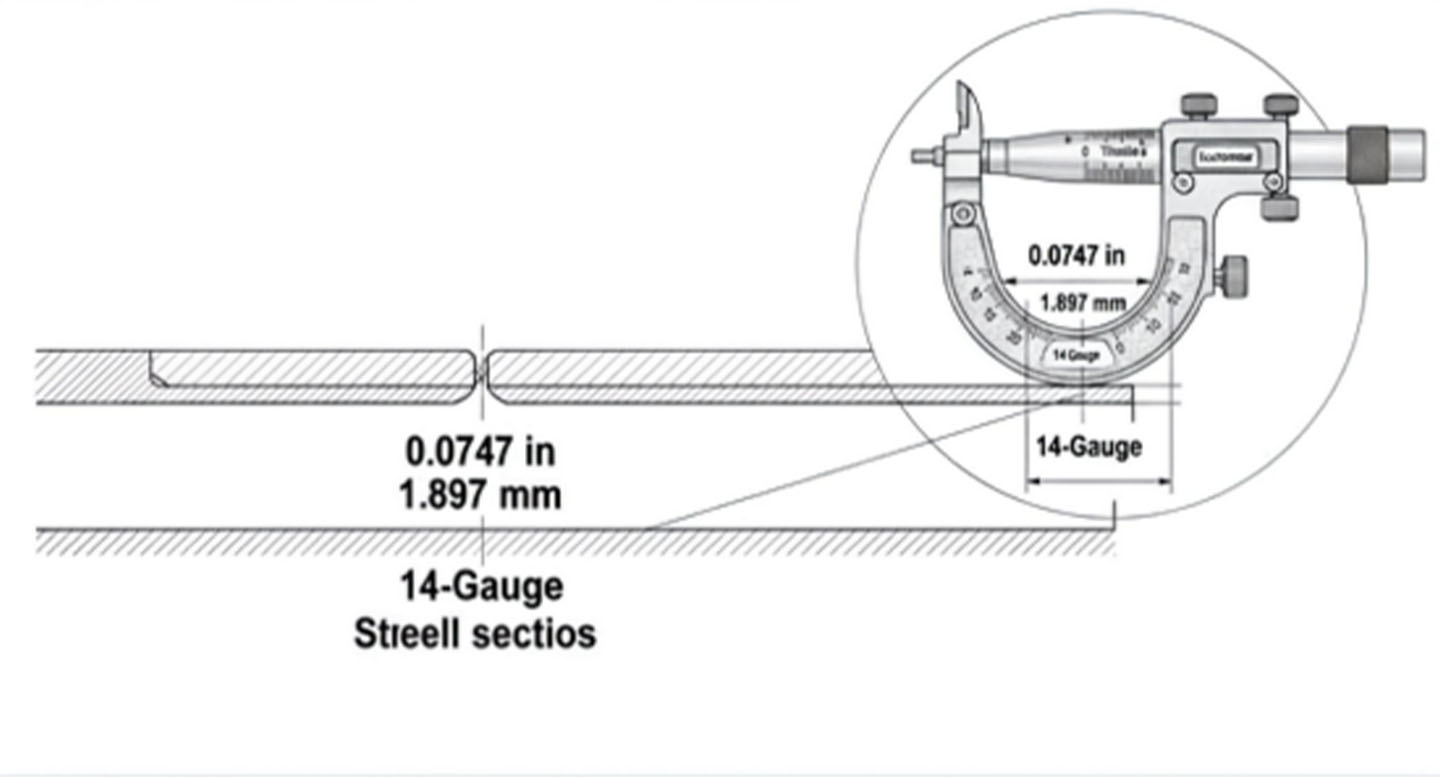
Fiberlasersnijden vereist zeer nauwkeurige instellingen voor brandpuntsafstand, snijsnelheid en laservermogen. Een microscopisch verschil van slechts 0,1 mm in plaatdikte kan de snijresultaten volledig veranderen. Ontwikkel altijd de gewoonte om een digitale schuifmaat te gebruiken om de exacte dikte van de metalen plaat te meten voordat u uw parameters instelt. Nauwkeurige metingen garanderen gladde, slakvrije randen.
2. Het brandpunt op het materiële oppervlak houden
De fout: Ervan uitgaande dat het brandpunt van de laser altijd precies op het oppervlak van de metalen plaat moet rusten, ongeacht het materiaaltype of de dikte.
Het resultaat: De laser slaagt er niet in om door dikke platen heen te dringen, waardoor ernstige smeltophopingen en kapotte werkstukken ontstaan.
De oplossing:
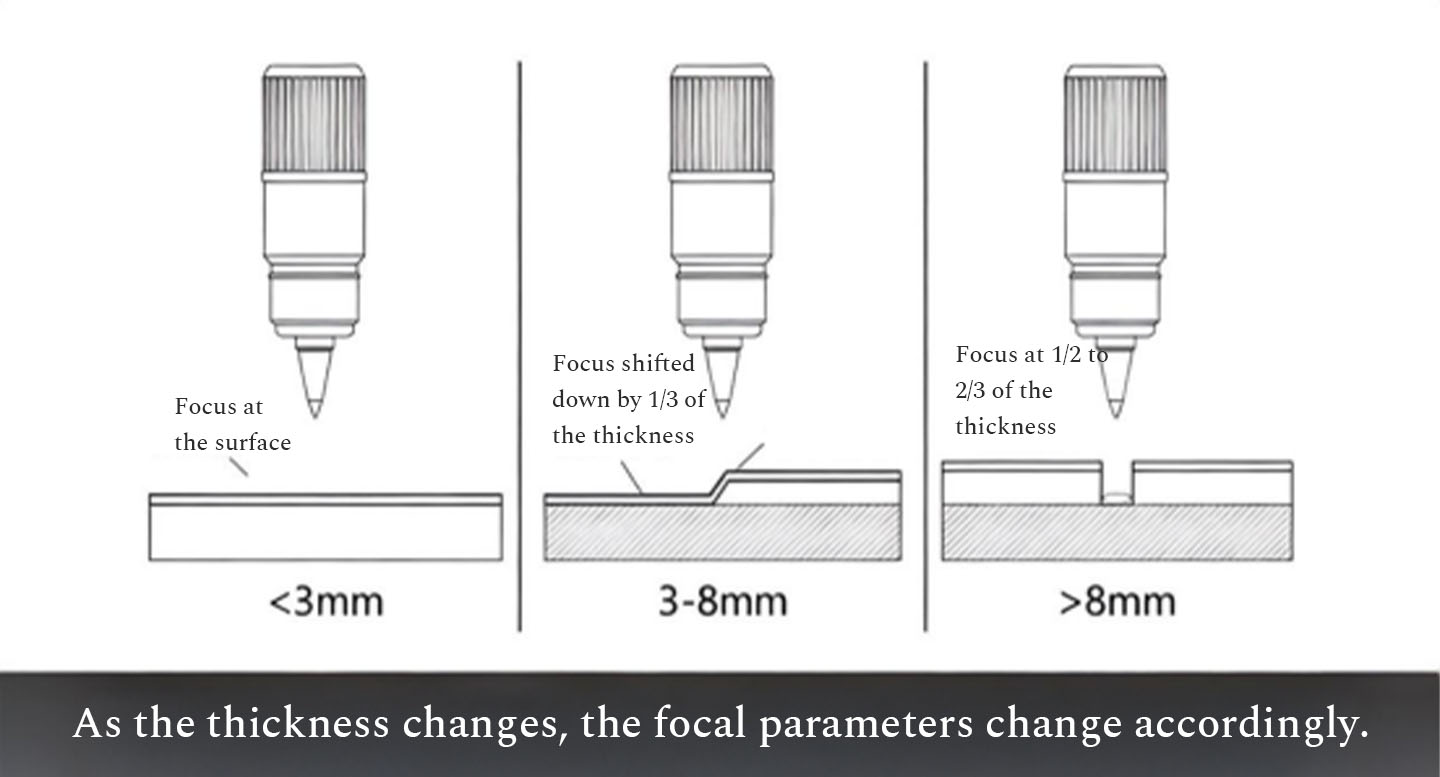
De focuspositie (Focus Offset) moet worden aangepast op basis van de specifieke snijtoepassing.
l Zero Focus (oppervlak): Over het algemeen gebruikt voor zeer dunne platen.
l Negatieve defocus (onder oppervlak): Cruciaal voor het snijden van dikke platen van koolstofstaal of roestvrij staal. De focus moet binnen of onder het materiaal worden geplaatst om ervoor te zorgen dat de snede breed genoeg is zodat het gesmolten metaal en het hulpgas soepel kunnen ontsnappen.
3. Gebruik van laagzuiver hulpgas om geld te besparen
De fout: goedkope, laagzuivere zuurstof of stikstof kopen of ongecomprimeerde lucht gebruiken zonder de juiste filtratie om de operationele kosten te verlagen.
Het resultaat: slechte snijkantkwaliteit (oxidatie en bramen) en rampzalige schade aan de lasersnijkop.
De oplossing:
Hulpgas is de levensader van het lasersnijproces. Gas met een lage zuiverheid bevat vocht, olie en deeltjes. Deze onzuiverheden veroorzaken niet alleen een vreselijke snijkwaliteit, maar zullen ook de beschermende lenzen (beschermende vensters) snel vervuilen en verbranden . Eén enkele beschermende lens kost honderden dollars, en het vervangen van een zwaar beschadigde lasersnijkop kan tienduizenden dollars kosten. Investeer altijd in hoogzuivere industriële gassen om uw kerncomponenten te beschermen.
4. Overvolle onderdelen in nestsoftware
De fout: onderdelen zo dicht mogelijk bij elkaar proppen in de CAD/CAM-nestingsoftware zonder enige tussenruimte over te laten, in een poging een materiaalgebruik van 100% te bereiken.
Het resultaat: ernstige thermische vervorming (kromtrekken) en het samensmelten van onderdelen tijdens het snijproces.
De oplossing:
Wanneer de laser continu in een geconcentreerd gebied snijdt, bouwt de warmte zich snel op. Als onderdelen te dicht bij elkaar liggen (vooral kleine, ingewikkelde onderdelen) zal het materiaal kromtrekken, waardoor de laserkop tegen het oneffen oppervlak botst.
Laat altijd voldoende ruimte over voor de breedte van de zaagsnede en de thermische uitzetting. Beheers geavanceerde nestsoftwarefuncties zoals Common Line Cutting (Co-edge Cutting) en Micro-joints om de materiaalopbrengst veilig te maximaliseren zonder de integriteit van de onderdelen in gevaar te brengen.
5. Druk op 'Start' zonder inspectie vooraf
De fout: het plaatwerk laden en onmiddellijk op de startknop drukken zonder de ondersteunende systemen van de machine te controleren.
Het resultaat: onvoorspelbare machine-uitschakelingen, oververhitting van de laserbron of fatale schade aan het optische pad.
De oplossing:
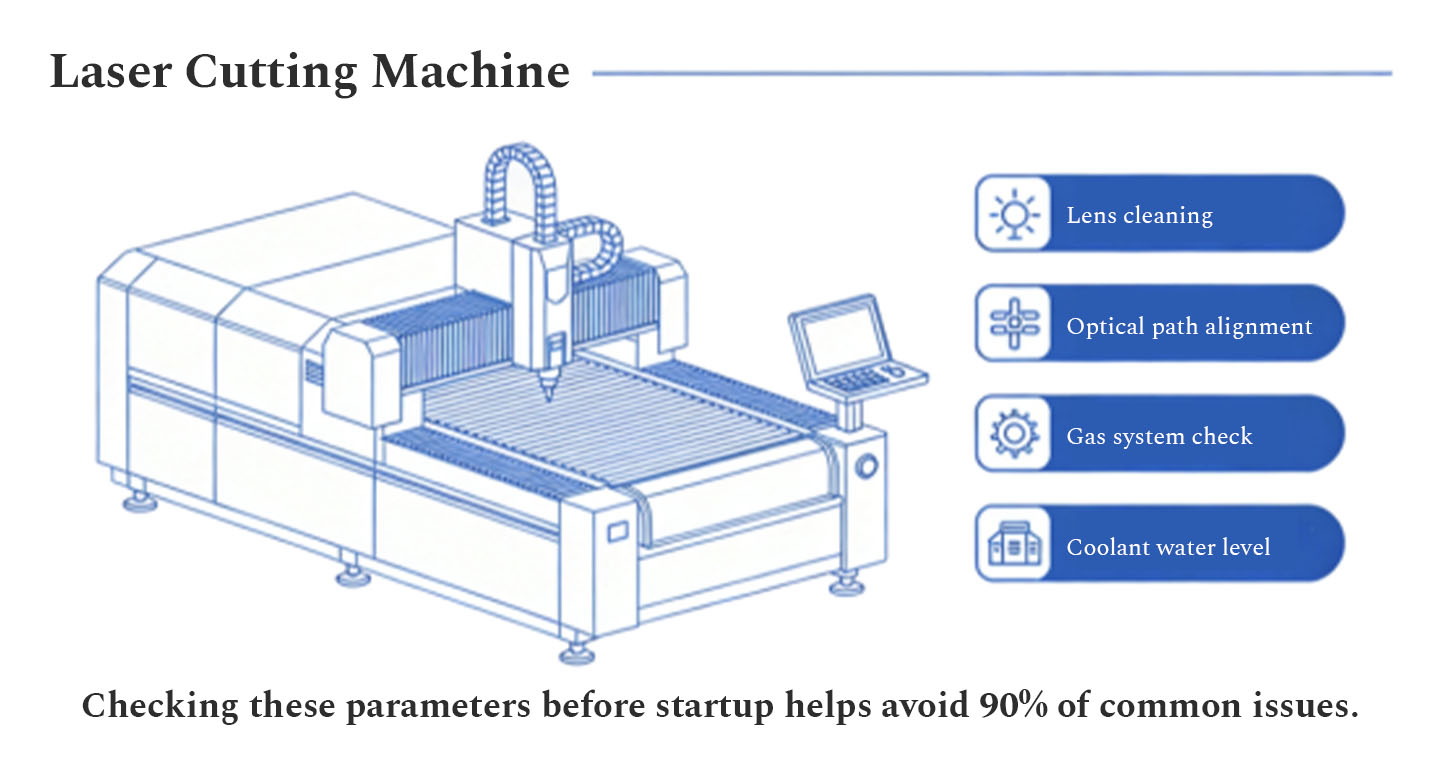
Het besturen van een fiberlasersnijder is als het besturen van een krachtig voertuig; je kunt het dashboard niet negeren. Voer altijd een dagelijkse routine-inspectie uit voordat u met een maaiprocedure begint:
l Controleer de waterkoeler om er zeker van te zijn dat de temperatuur binnen het veilige bereik ligt.
l Controleer de luchtcompressor en vriesdroger op stabiele gasdruk.
l Inspecteer het koperen mondstuk op fysieke schade of slakophoping.
l Controleer of de beschermende lens volledig vrij is van stof en vlekken.
Conclusie
Door deze vijf beginnersfouten te elimineren, verlengt u de levensduur van uw machine drastisch, verlaagt u de kosten van verbruiksartikelen en levert u keer op keer onberispelijke metalen onderdelen af.
Op zoek naar een betrouwbare, krachtige lasersnijoplossing? Bij KFLASER bieden we niet alleen industriële lasermachines van wereldklasse – van open-type snijmachines met dubbele verwisselbare tafels tot gesloten heavy-duty systemen – maar ook uitgebreide technische training om ervoor te zorgen dat uw operators vanaf de eerste dag succesvol zijn.
Over KF-laser
KF Laser is een hightech onderneming die zich richt op onderzoek en ontwikkeling, productie en verkoop van laser- en werktuigmachines. Het bedrijf vertrouwt op de allernieuwste technologische innovatie en streeft ernaar klanten efficiënte en nauwkeurige laserverwerkingsoplossingen te bieden. De belangrijkste producten zijn onder meer fiberlasersnijmachines, laserlasmachines, lasermarkeermachines, CNC-bewerkingsmachines en andere apparatuur.
KF Laser houdt zich aan de bedrijfsfilosofie van 'kwaliteit eerst, klant eerst'. Door voortdurende technologische verbetering en productinnovatie verbetert het voortdurend de prestaties en betrouwbaarheid van apparatuur, voldoet het aan de uiteenlopende verwerkingsbehoeften van klanten en biedt het klanten uitgebreide technische ondersteuning en oplossingen.




Abonneer u op KF Laser
Win in eerste instantie informatie in.
Deel