
Você é novo na operação de uma máquina de corte a laser de fibra? Evite estes 5 erros comuns de corte a laser que causam desperdício de material, danificam lentes caras e prejudicam a eficiência da produção.
À primeira vista, operar uma moderna máquina de corte a laser de fibra CNC pode parecer incrivelmente simples – basta importar o arquivo, pressionar um botão e ver a mágica acontecer. No entanto, a fabricação de chapas metálicas de precisão é um processo altamente técnico.
Muitos iniciantes cometem erros operacionais críticos que levam ao desperdício de materiais, danos aos componentes da máquina e graves riscos à segurança. Esteja você administrando uma pequena oficina ou uma fábrica em grande escala, evitar essas armadilhas para iniciantes é crucial para manter a eficiência.
Aqui estão os 5 erros mais comuns de corte a laser e como corrigi-los.
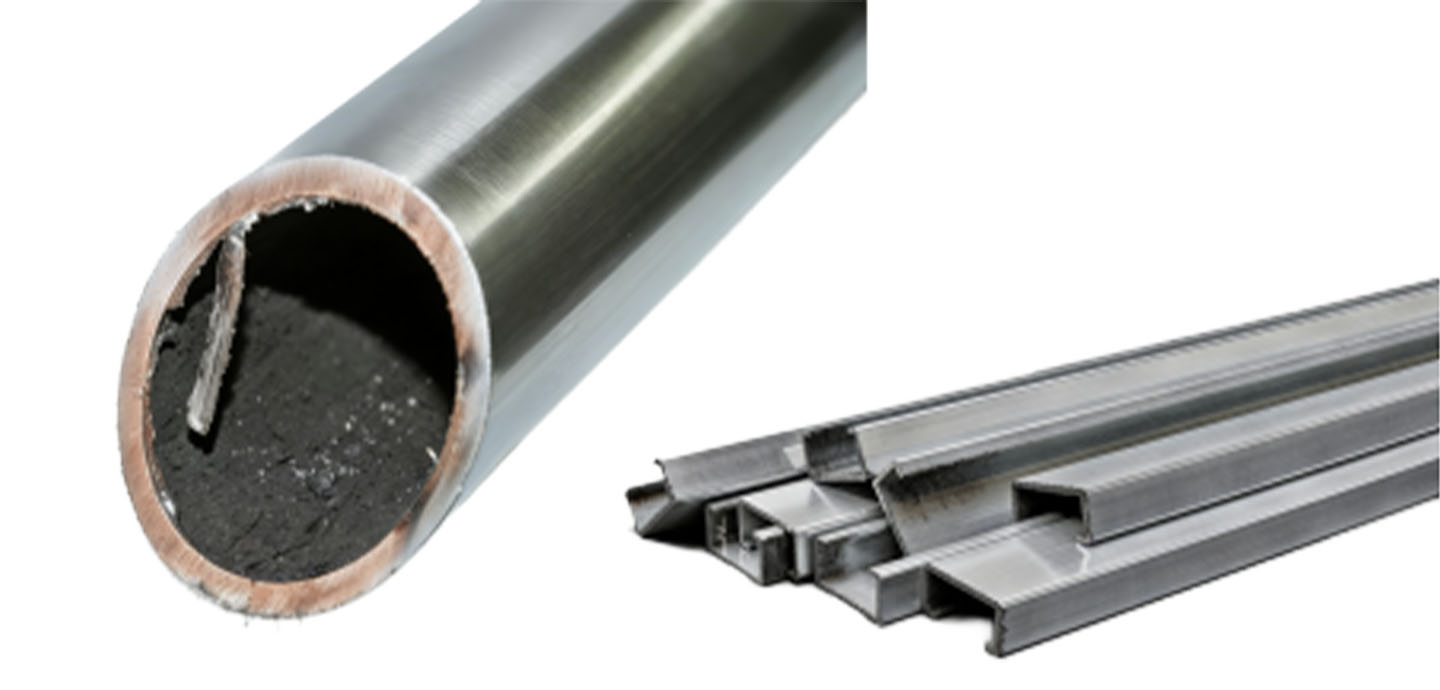
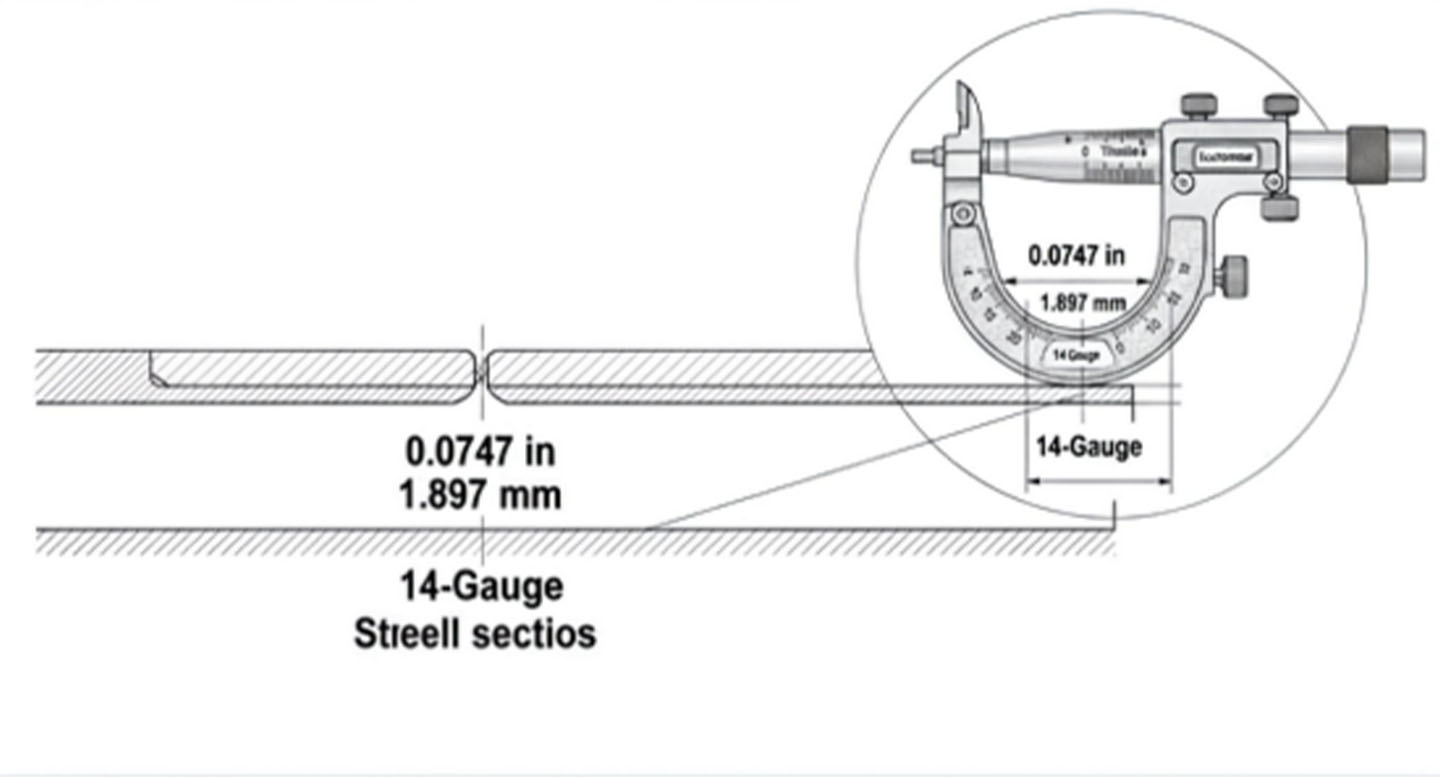
1. Adivinhar a espessura do material em vez de medir
O erro: confiar na estimativa visual ou nas etiquetas dos fornecedores para a espessura do material e inserir diretamente parâmetros “adivinhados” no sistema de controle.
O Resultado: Cortes incompletos, escória pesada ou qualidade de aresta extremamente áspera.
A solução:
O corte a laser de fibra requer configurações altamente precisas de distância focal, velocidade de corte e potência do laser. Uma diferença microscópica de apenas 0,1 mm na espessura da chapa pode alterar completamente os resultados de corte. Sempre desenvolva o hábito de usar um paquímetro digital para medir a espessura exata da chapa metálica antes de definir seus parâmetros. Medições precisas garantem bordas lisas e sem escória.
2. Mantendo o ponto focal na superfície do material
O erro: presumir que o ponto focal do laser deve sempre repousar exatamente na superfície da chapa metálica, independentemente do tipo ou espessura do material.
O resultado: o laser não consegue perfurar placas grossas, causando forte acúmulo de derretimento e peças de trabalho danificadas.
A solução:
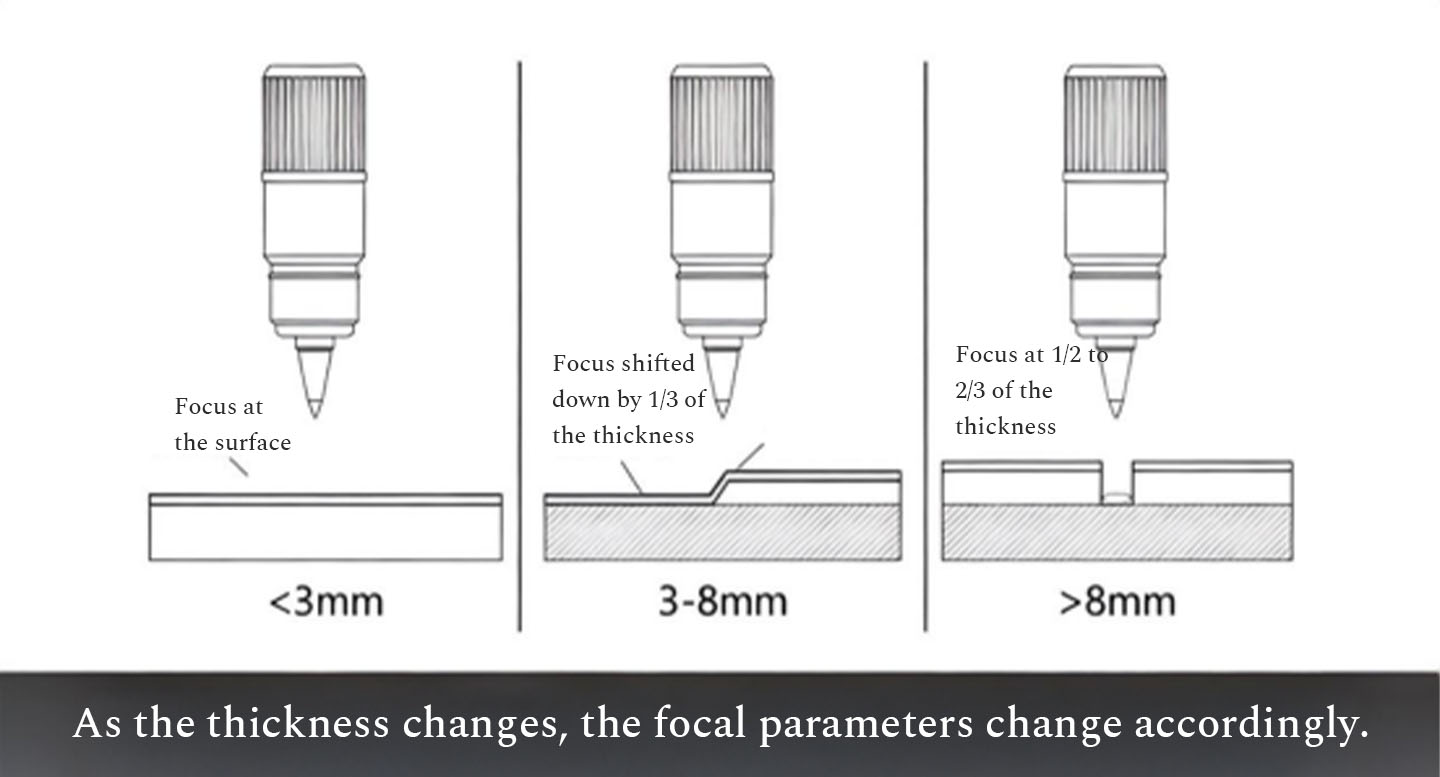
A posição focal (Focus Offset) deve ser ajustada com base na aplicação de corte específica.
l Foco Zero (Superfície): Geralmente usado para folhas muito finas.
l Desfocagem negativa (abaixo da superfície): Crucial para cortar chapas grossas de aço carbono ou aço inoxidável. O foco deve ser colocado dentro ou abaixo do material para garantir que o corte seja largo o suficiente para que o metal fundido e o gás auxiliar escapem suavemente.
3. Usando gás auxiliar de baixa pureza para economizar dinheiro
O erro: comprar oxigênio e nitrogênio baratos e de baixa pureza ou usar ar não comprimido sem filtragem adequada para reduzir custos operacionais.
O resultado: Má qualidade da aresta de corte (oxidação e rebarbas) e danos desastrosos à cabeça de corte a laser.
A solução:
O gás auxiliar é a força vital do processo de corte a laser. O gás de baixa pureza contém umidade, óleo e partículas. Estas impurezas não só causam uma péssima qualidade de corte, mas também contaminam e queimam rapidamente as lentes protetoras (janelas protetoras) . Uma única lente protetora custa centenas de dólares, e substituir uma cabeça de corte a laser fortemente danificada pode custar dezenas de milhares. Invista sempre em gases industriais de alta pureza para proteger seus componentes principais.
4. Superlotação de peças em software de agrupamento
O erro: Apertar as peças o mais firmemente possível no software de agrupamento CAD/CAM sem deixar nenhum espaçamento, tentando atingir 100% de utilização do material.
O Resultado: Deformação térmica severa (empenamento) e peças fundidas durante o processo de corte.
A solução:
Quando o laser corta continuamente em uma área concentrada, o calor aumenta rapidamente. Se as peças estiverem muito próximas, especialmente peças pequenas e complexas, o material irá deformar, fazendo com que a cabeça do laser colida com a superfície irregular.
Deixe sempre um espaçamento adequado para a largura do corte e expansão térmica. Domine os recursos avançados do software de agrupamento, como corte em linha comum (corte de borda conjunta) e microjuntas para maximizar o rendimento do material com segurança, sem comprometer a integridade da peça.
5. Acertar 'Iniciar' sem uma inspeção pré-corte
O erro: carregar a chapa metálica e apertar imediatamente o botão Iniciar sem verificar os sistemas de suporte da máquina.
O resultado: desligamentos imprevisíveis da máquina, superaquecimento da fonte do laser ou danos fatais ao caminho óptico.
A solução:
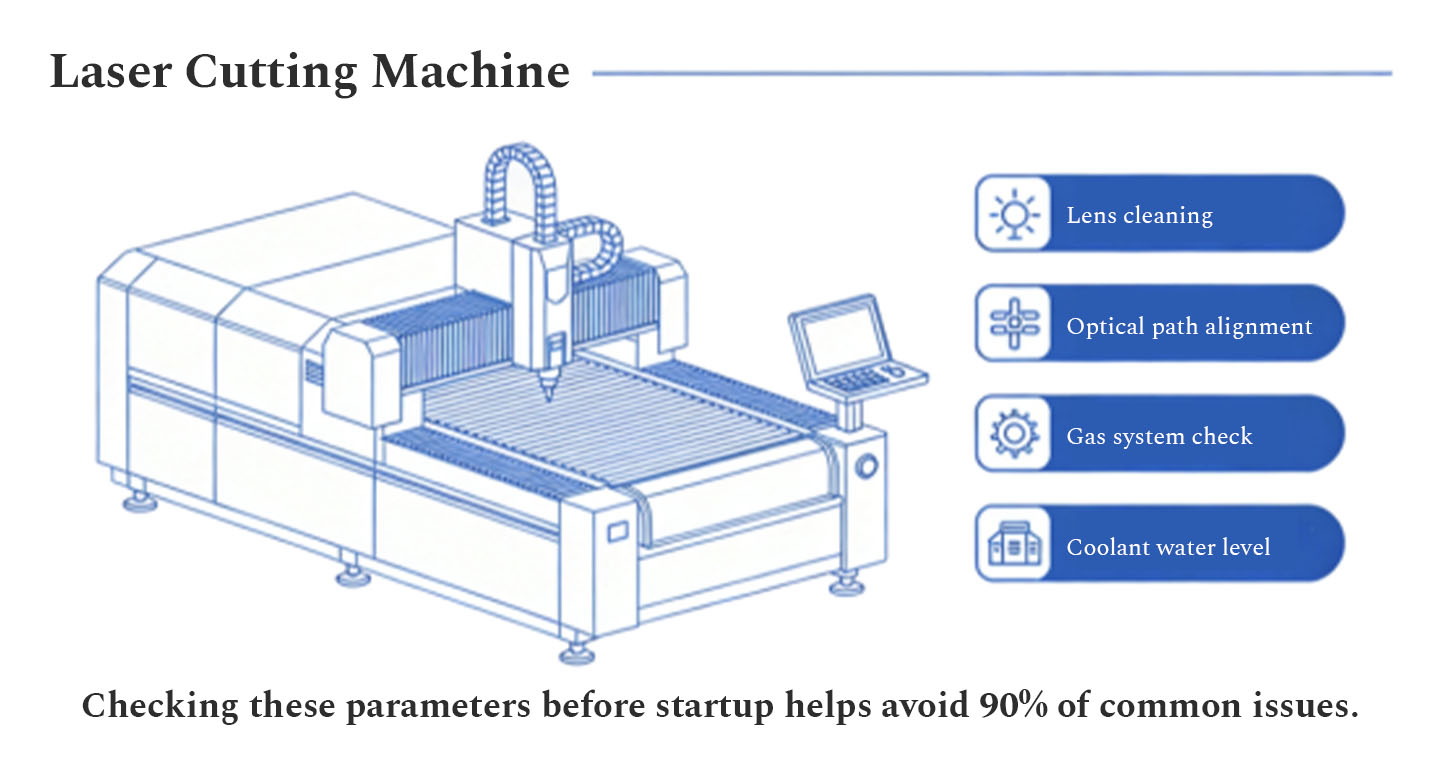
Operar um cortador a laser de fibra é como dirigir um veículo de alto desempenho; você não pode ignorar o painel. Antes de iniciar qualquer sequência de corte, realize sempre uma inspeção diária de rotina:
l Verifique o refrigerador de água para garantir que a temperatura esteja dentro da faixa segura.
l Verifique se o compressor de ar e o liofilizador apresentam pressão de gás estável.
l Inspecione o bico de cobre quanto a danos físicos ou acúmulo de escória.
l Confirme se a lente protetora está completamente livre de poeira e manchas.
Conclusão
Ao eliminar esses cinco erros de iniciante, você prolongará drasticamente a vida útil de sua máquina, reduzirá os custos de consumíveis e sempre fornecerá peças de metal perfeitas.
Procurando uma solução de corte a laser confiável e de alto desempenho? Na KFLASER , fornecemos não apenas máquinas a laser industriais de classe mundial - desde cortadores de mesa de troca dupla do tipo aberto até sistemas fechados para serviços pesados - mas também treinamento técnico abrangente para garantir que seus operadores tenham sucesso desde o primeiro dia.
Sobre KF Laser
KF Laser é uma empresa de alta tecnologia com foco em pesquisa e desenvolvimento, produção e vendas de equipamentos a laser e máquinas-ferramenta. Contando com inovação tecnológica de ponta, a empresa está comprometida em fornecer aos clientes soluções de processamento a laser eficientes e precisas. Seus principais produtos incluem máquinas de corte a laser de fibra, máquinas de solda a laser, máquinas de marcação a laser, máquinas-ferramentas CNC e outros equipamentos.
A KF Laser adere à filosofia empresarial de “qualidade em primeiro lugar, cliente em primeiro lugar”. Através da melhoria tecnológica contínua e da inovação de produtos, melhora continuamente o desempenho e a confiabilidade dos equipamentos, atende às diversas necessidades de processamento dos clientes e fornece aos clientes suporte técnico e soluções abrangentes.




Assine a KF Laser
Obtenha informações em primeira instância.
Compartilhar