
Вы новичок в работе на станке для лазерной резки? Избегайте этих 5 распространенных ошибок лазерной резки, которые приводят к перерасходу материала, повреждению дорогих линз и снижению эффективности производства.
На первый взгляд управление современным станком для лазерной резки с ЧПУ может показаться невероятно простым — просто импортируйте файл, нажмите кнопку и наблюдайте, как происходит волшебство. Однако прецизионное изготовление листового металла — это высокотехнологичный процесс.
Многие новички допускают критические ошибки в работе, которые приводят к потере материалов, повреждению компонентов машины и серьезной угрозе безопасности. Независимо от того, управляете ли вы небольшой мастерской или крупным производственным предприятием, избегание этих ошибок новичков имеет решающее значение для поддержания эффективности.
Вот 5 самых распространенных ошибок лазерной резки и способы их исправления.
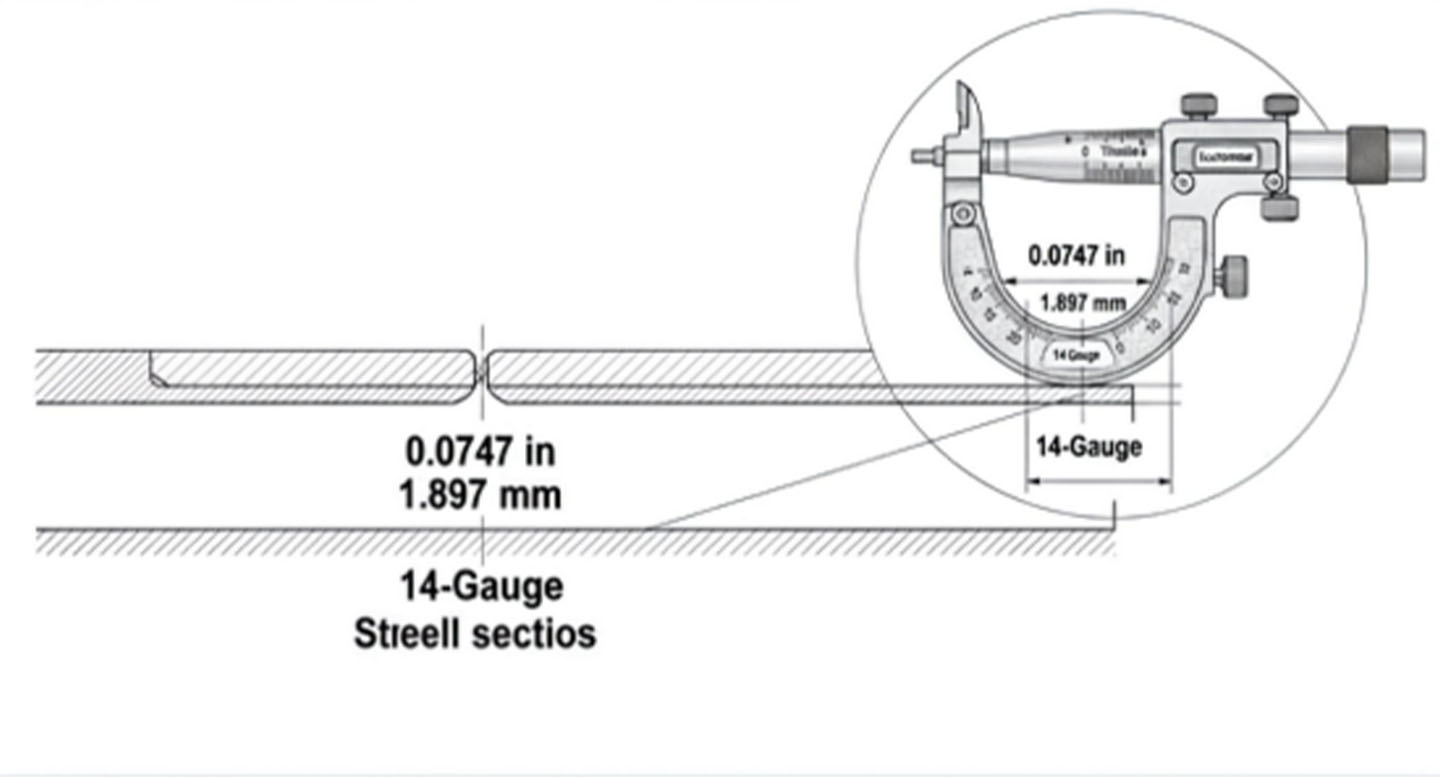
1. Угадывание толщины материала вместо измерения
Ошибка : полагаться на визуальную оценку или этикетки поставщика относительно толщины материала и напрямую вводить «угаданные» параметры в систему управления.
Результат: неполный рез, сильная окалина или очень грубая кромка.
Решение:
Резка волоконным лазером требует очень точных настроек фокусного расстояния, скорости резки и мощности лазера. Микроскопическая разница в толщине листа всего в 0,1 мм может полностью изменить результаты резки. Всегда выработайте привычку использовать цифровой штангенциркуль для измерения точной толщины металлического листа перед установкой параметров. Точные измерения гарантируют гладкие края без шлака.
2. Удержание фокуса на поверхности материала
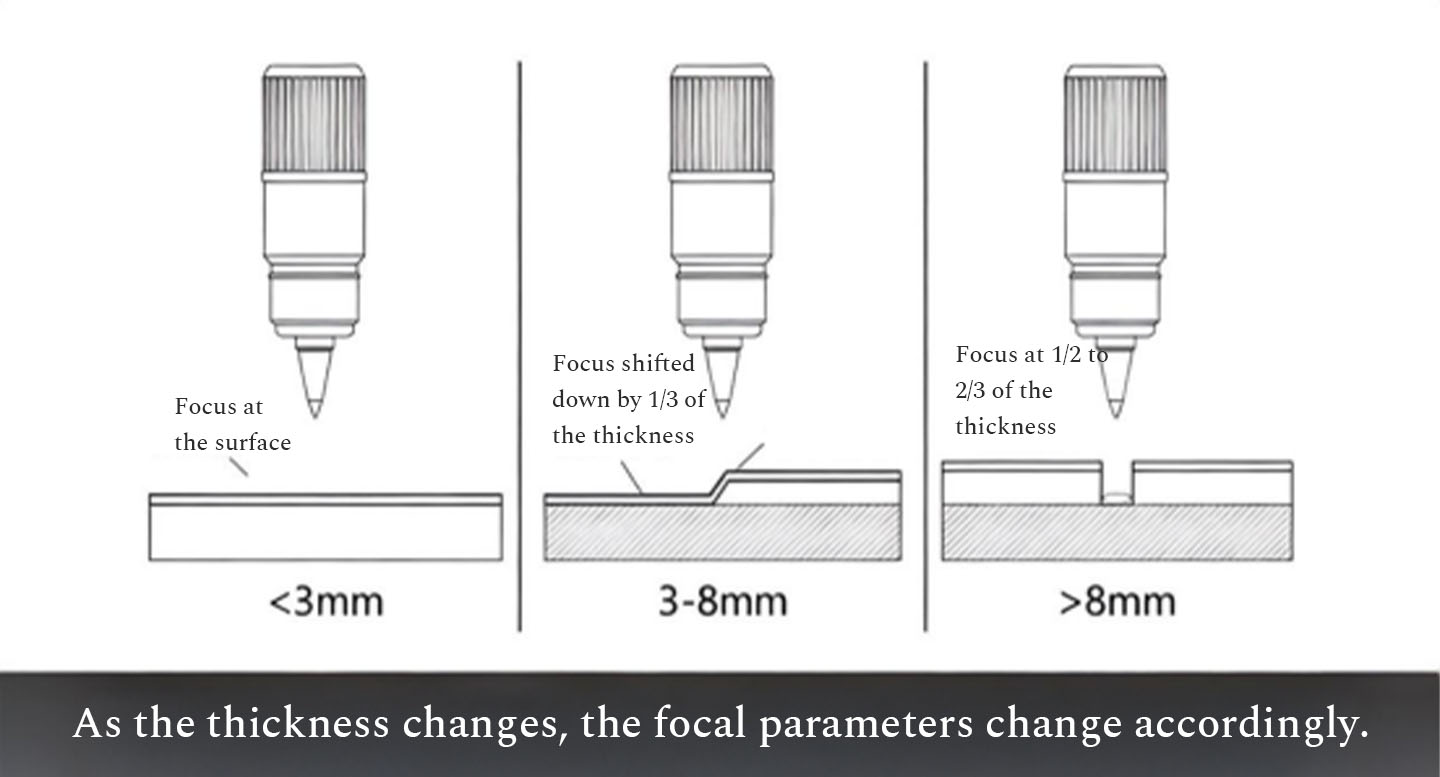
Ошибка: полагать, что фокус лазера всегда должен лежать точно на поверхности металлического листа, независимо от типа и толщины материала.
Результат: лазер не может пробить толстые пластины, что приводит к сильному накоплению расплава и разрушению заготовок.
Решение:
Положение фокуса (смещение фокуса) необходимо регулировать в зависимости от конкретного применения резки.
l Нулевой фокус (поверхность): обычно используется для очень тонких листов.
l Негативная расфокусировка (под поверхностью): необходима для резки толстых пластин из углеродистой или нержавеющей стали. Фокус должен быть расположен внутри или под материалом, чтобы обеспечить достаточную ширину пропила для беспрепятственного выхода расплавленного металла и вспомогательного газа.
3. Использование вспомогательного газа низкой чистоты для экономии денег.
Ошибка: покупка дешевого кислорода низкой чистоты, азота или использование несжатого воздуха без надлежащей фильтрации для сокращения эксплуатационных расходов.
Результат: плохое качество режущей кромки (окисление и заусенцы) и катастрофическое повреждение лазерной режущей головки.
Решение:
Вспомогательный газ является источником жизненной силы процесса лазерной резки. Газ низкой чистоты содержит влагу, масло и твердые частицы. Эти примеси не только ухудшают качество резки, но и быстро загрязняют и сжигают защитные линзы (защитные окна) . Одна защитная линза стоит сотни долларов, а замена сильно поврежденной лазерной режущей головки может стоить десятки тысяч. Всегда инвестируйте в промышленные газы высокой чистоты, чтобы защитить основные компоненты.
4. Переполненность деталей в программном обеспечении для раскроя
Ошибка: сжимать детали как можно плотнее в программе CAD/CAM для раскроя, не оставляя зазоров, пытаясь добиться 100% использования материала.
Результат: сильная термическая деформация (деформация) и слипание деталей в процессе резки.
Решение:
Когда лазер непрерывно режет концентрированную область, происходит быстрое нагревание. Если детали расположены слишком близко друг к другу, особенно маленькие и сложные детали, материал деформируется, в результате чего лазерная головка врезается в неровную поверхность.
Всегда оставляйте достаточное пространство для ширины пропила и теплового расширения. Освойте передовые функции программного обеспечения для раскроя, такие как резка по общей линии (совпадение кромок) и микростыки, чтобы безопасно максимизировать выход материала без ущерба для целостности детали.
5. Нажатие «Старт» без предварительной проверки
Ошибка: загрузка листового металла и немедленное нажатие кнопки запуска без проверки опорных систем станка.
Результат: непредсказуемые остановки оборудования, перегрев лазерного источника или фатальное повреждение оптического пути.
Решение:
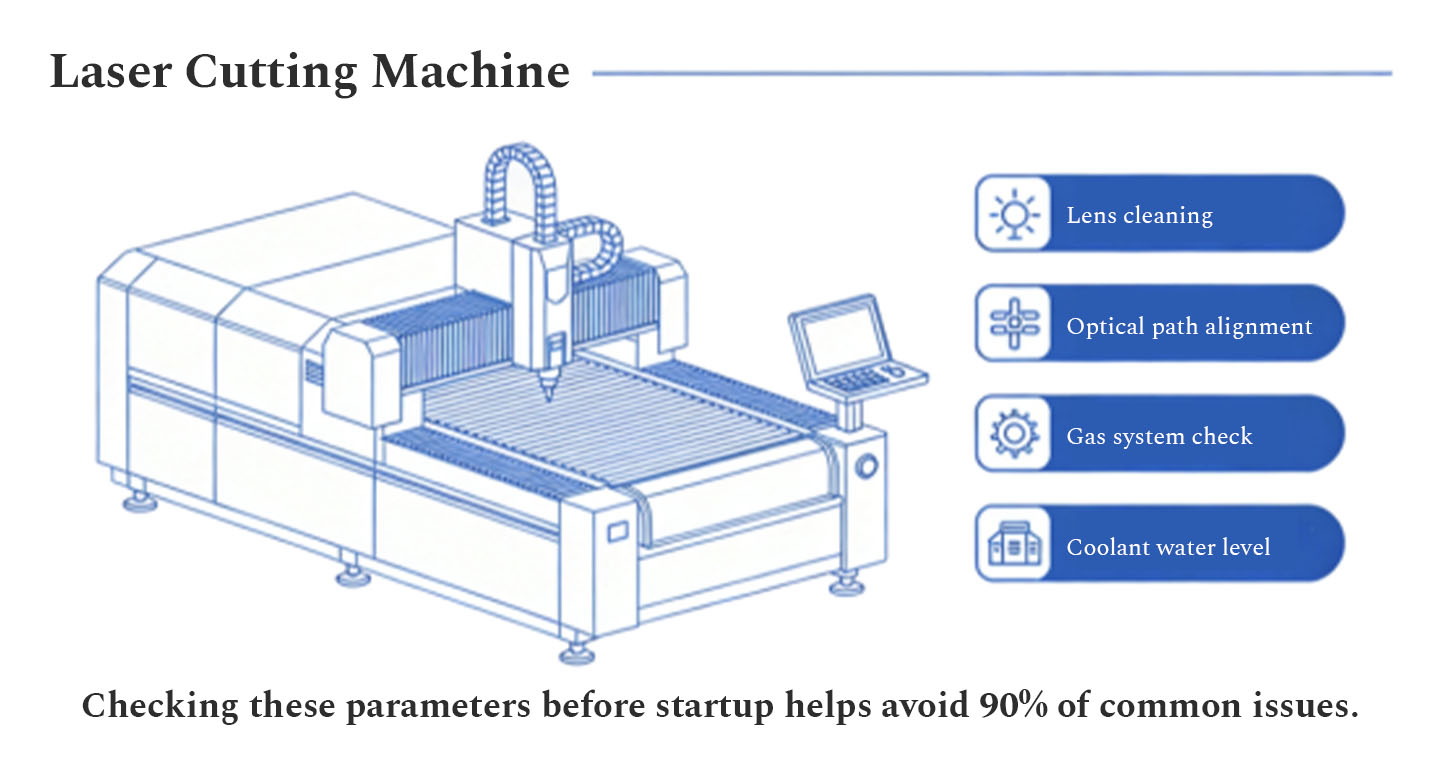
Работа с волоконным лазерным резаком похожа на вождение высокопроизводительного автомобиля; вы не можете игнорировать панель управления. Прежде чем приступить к любой последовательности резки, всегда выполняйте плановый ежедневный осмотр:
l Проверьте водоохладитель и убедитесь, что температура находится в безопасном диапазоне.
l Проверьте воздушный компрессор и лиофилизатор на предмет стабильного давления газа.
l Осмотрите медное сопло на наличие физических повреждений или скоплений шлака.
l Убедитесь, что на защитной линзе нет пыли и пятен.
Заключение
Устранив эти пять ошибок новичка, вы значительно продлите срок службы вашего станка, снизите затраты на расходные материалы и всегда будете получать безупречные металлические детали.
Ищете надежное и высокопроизводительное решение для лазерной резки? В KFLASER мы предоставляем не только промышленное лазерное оборудование мирового класса — от резаков открытого типа с двойным сменным столом до закрытых систем для тяжелых условий эксплуатации, — но и комплексное техническое обучение, чтобы гарантировать успех ваших операторов с первого дня.
О лазере KF
KF Laser — высокотехнологичное предприятие, занимающееся исследованиями, разработками, производством и продажей лазерного и станочного оборудования. Опираясь на передовые технологические инновации, компания стремится предоставлять клиентам эффективные и точные решения для лазерной обработки. Ее основная продукция включает в себя станки для волоконной лазерной резки, станки для лазерной сварки, станки для лазерной маркировки, станки с ЧПУ и другое оборудование.
KF Laser придерживается философии бизнеса «качество прежде всего, клиент прежде всего». Благодаря постоянному технологическому совершенствованию и инновациям продукции компания постоянно повышает производительность и надежность оборудования, удовлетворяет разнообразные потребности клиентов в обработке и предоставляет клиентам комплексную техническую поддержку и решения.




Подпишитесь на KF Laser
Получите информацию в первую очередь.
Делиться